
Intelligente pijpaanhaalmachine
1. Intelligente aanpassing, elektrisch schroeven 2. Bespaar arbeid en verbeter de efficiëntie 3. De lay-out is redelijk, veilig en betrouwbaa...
See Details
Een buizenfabrikant die overstapt van een abrasieve hakzaag naar een metalen koudzaag valt meteen één ding op: het afgesneden uiteinde voelt koel aan en de rand is bijna klaar om te lassen. Geen slijpen, geen blauwe verkleuring, geen wachten tot het onderdeel is afgekoeld. Dat onmiddellijke verschil – een braamvrije, maatvaste snede – is de reden waarom koudzagen de standaard zijn geworden voor de verwerking van grote hoeveelheden constructiestaal, buizen en aluminium. Als u de wisselwerking tussen zaagblad, snelheid en voeding begrijpt, wordt een goede koude zaag een langetermijnaanwinst met lage kosten per snede.
Een koudzaagmachine maakt gebruik van een getand cirkelzaagblad gemaakt van snelstaal (HSS) of segmenten met wolfraamcarbide punten (TCT). Het blad draait met een gecontroleerd, relatief laag toerental – vaak tussen de 20 en 150 m/min oppervlaktesnelheid, afhankelijk van het materiaal – en het werkstuk wordt in het blad gevoerd of de bladkop beweegt door het materiaal. Het snijproces is een echte spaanvormende, freesachtige handeling: elke tand knipt een kleine, halvemaanvormige chip af en voert deze uit de snede. Omdat het grootste deel van de gegenereerde warmte in de spaan terechtkomt en niet in het werkstuk of het blad, blijft het materiaal koel. Dit staat in schril contrast met abrasief snijden, waarbij wrijving bijna alle energie omzet in warmte die het onderdeel binnendringt.
Tweetraps versnellingsbakken of motoren met directe aandrijving behouden een constant koppel bij lage bladsnelheden. Vloedkoelmiddel of minimale hoeveelheid smering (MQL) wordt rechtstreeks op de snijzone aangebracht om de temperatuur verder te controleren en de spanen weg te spoelen. Het resultaat is een snede met nauwe toleranties – doorgaans ±0,1 mm op diameter en loodrechtheid – en geen door hitte beïnvloede zone die de microstructuur van het metaal zou veranderen of kromtrekken zou veroorzaken.
Winkels die de kosten per onderdeel en de stilstandtijd bijhouden, melden duidelijke winsten bij de overstap naar koudsnijden. De voordelen gaan verder dan een zuivere rand.
De prestaties van een koudzaag hangen af van de keuze van het juiste mes voor het te zagen metaal. De twee kritische variabelen zijn tandmateriaal en tandsteek (tanden per inch, of TPI). Algemene richtlijnen:
Bij twijfel betekent meer tanden niet een betere snede. Een te fijne spoed in dik materiaal veroorzaakt spanenophoping en overbelasting van het mes. Het doel is om 2 à 3 tanden in de wanddikte te laten grijpen.
| Materiaal | Bladtype | Oppervlaktesnelheid (m/min) | Voedingssnelheid (mm/omw) |
|---|---|---|---|
| Zacht staal (massieve staaf) | HSS, drievoudige chip | 25–35 | 0,05–0,08 |
| Roestvrij 304/316 buis | Kobalt HSS of TCT | 15–25 | 0,04–0,06 |
| Aluminium extrusies | TCT, gepolijste fluit | 100–150 | 0,10–0,20 |
| Dunwandige koolstofstalen buis | HSS, fijne spoed (10–14 TPI) | 30–40 | 0,04–0,06 |
Operators laten koudzagen vaak te snel draaien, waardoor het gedrag van schurende wielen wordt nagebootst. De juiste oppervlaktesnelheid is afhankelijk van materiaal en bladdiameter. Een veelgemaakte fout is het gebruik van een mes van 350 mm met hetzelfde toerental als een mes van 250 mm; de oppervlaktesnelheid schaalt met de diameter. Stel de snelheid altijd in meters per minuut in, niet alleen in RPM.
De voedingssnelheid, die de spaandikte regelt, is net zo belangrijk. Een te lichte voeding genereert warmte door wrijven, waardoor het mes voortijdig bot wordt. Een te zware voeding overbelast de tand en kan een catastrofale tandbreuk veroorzaken. De ideale chip is een strak gekruld, zilverkleurig lint op staal; blauwe of bruine chips duiden op hitte en stof duidt op wrijving. Pas de voeding aan totdat de chips de zilver-tot-licht-strokleur vertonen.
Het aanbrengen van koelvloeistof moet de snijzone raken en niet alleen het mes onder water zetten. Semi-synthetische koelmiddelen met een concentratie van 5–8% zorgen voor de beste balans tussen koeling en spaanspoeling. Voor aluminium voorkomt een gewone olie- of MQL-nevel de opbouw van spanen zonder het metaal te bevlekken.
Koudzagen zijn verkrijgbaar in verschillende formaten, elk geschikt voor specifieke volume- en nauwkeurigheidseisen.
Voor faciliteiten waar pijpen worden gesneden die later van schroefdraad zullen worden voorzien, zorgt een semi-automatische koude zaag die direct voor het draadsnijstation wordt geplaatst voor een naadloze workflow. Het vierkante, braamvrije uiteinde van de koudzaag zorgt ervoor dat de draadsnijmatrijs netjes ingrijpt, waardoor de slijtage van de matrijs wordt verminderd en uitval bij opnieuw snijden wordt geëlimineerd.
In elke pijpproductielijn heeft de kwaliteit van het snijuiteinde een directe invloed op de standtijd van het draadgereedschap en de nauwkeurigheid van de draadvorm. Een koudgezaagd buisuiteinde komt de draadsnijmachine binnen zonder aanslag, braam en onrondheid. Dit vermindert de radiale belasting op de draadsnijmessen en leidt tot nauwere draadtoleranties. Veel winkels die een koudzaagmachine voor metaal combineren met een automatische pijpinrijger melden een 20-30% langere levensduur van de matrijzen, simpelweg omdat de matrijzen niet door geoxideerde, rafelige randen snijden. Bij bewerkingen waarbij gegalvaniseerde of roestvrijstalen buizen worden verwerkt, voorkomt de zuiverheid van de koude snede ook vervuiling en vreten tijdens het draadsnijden.
Hoewel koudzagen niet de enige keuze zijn voor het snijden van metaal, domineren ze specifieke toepassingen. De beslissing komt meestal neer op materiaal, batchgrootte en verdere afwerkingsbehoeften.
| Methode | Snijkwaliteit | Warmte-invoer | Beste applicatie |
|---|---|---|---|
| Koude zaag | Braamvrij, vierkant | Minimaal | Buis, pijp, vaste stoffen; hoog volume; bijna lasklaar |
| Schurende hakzaag | Ruw, afgebraamd, HAZ | Zeer hoog | Veldzagen, wapening, eenmalige reparaties |
| Bandzaag | Goed, lichte ruwheid | Laag | Grote vaste stoffen, zware bundels, lage bladkosten |
| Plasma | Afgeschuind, schuim | Hoog | Ruwe structurele sneden, niet-precisie |
Voor buizen en pijpen met een diameter kleiner dan 150 mm, waarbij aansluitend draadsnijden of lassen gepland is, biedt de koudzaag de beste balans tussen snelheid, precisie en kosten. Bandzagen zijn langzamer per snede; schuurschijven vereisen een schoonmaakstap. Koudzagen produceren direct uit de machine een gebruiksklaar onderdeel.
Zelfs premium HSS- of hardmetalen messen kunnen vroegtijdig defect raken als een paar bedieningsregels worden genegeerd. De meest voorkomende problemen zijn onder meer:
Een semi-automatische koudzaag uit het middensegment met een zaagblad van 350 mm en pneumatische klemming kan een zaagsnede op zacht stalen buis van 50 mm in minder dan 8 seconden voltooien, inclusief klemmen/ontspannen. Over een dienst zijn dat ongeveer 1.500 stuks, vergeleken met 900-1.000 op een schuurzaag, als je rekening houdt met het vervangen van de messen en het slijpen. Met een slijpschijf die slechts 100 tot 200 sneden meegaat en een koud zaagblad dat tussen de herslijpingen 2000 sneden meegaat, lopen de besparingen op arbeid en verbruiksartikelen op. In een echte ploegendienst meldde een fabricagewerkplaats dat de verbruikskosten daalden van $ 0,22 per snede naar $ 0,07 na de overstap naar koudsnijden (een reductie van 68%) en dat de arbeidstijd per onderdeel met 30% daalde omdat ontbramen was geëlimineerd.
De investering in de machine betaalt zich doorgaans binnen 12 tot 18 maanden terug als er in één ploegendienst wordt gewerkt met het snijden van koolstofstalen buizen. Voor roestvast- en aluminiumwerkplaatsen, waar ontbramen en nabewerken zelfs nog duurder is, bedraagt de break-even vaak minder dan 9 maanden.
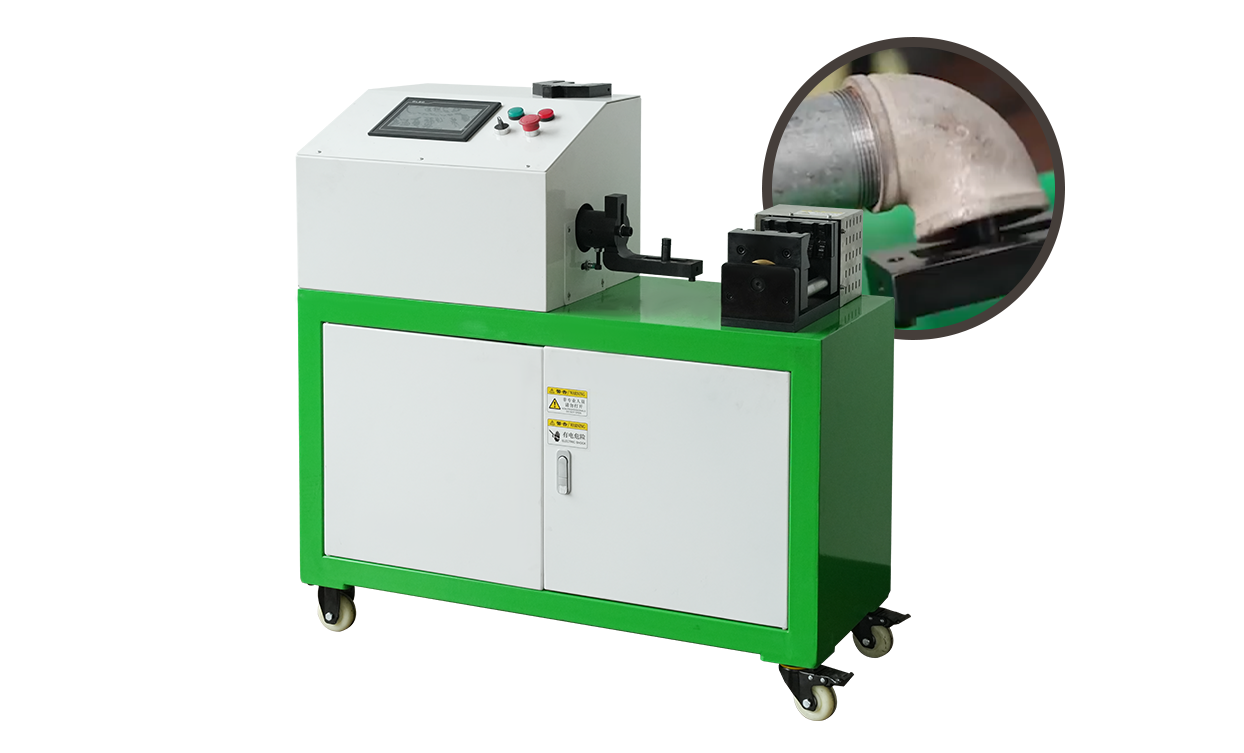
1. Intelligente aanpassing, elektrisch schroeven 2. Bespaar arbeid en verbeter de efficiëntie 3. De lay-out is redelijk, veilig en betrouwbaa...
See Details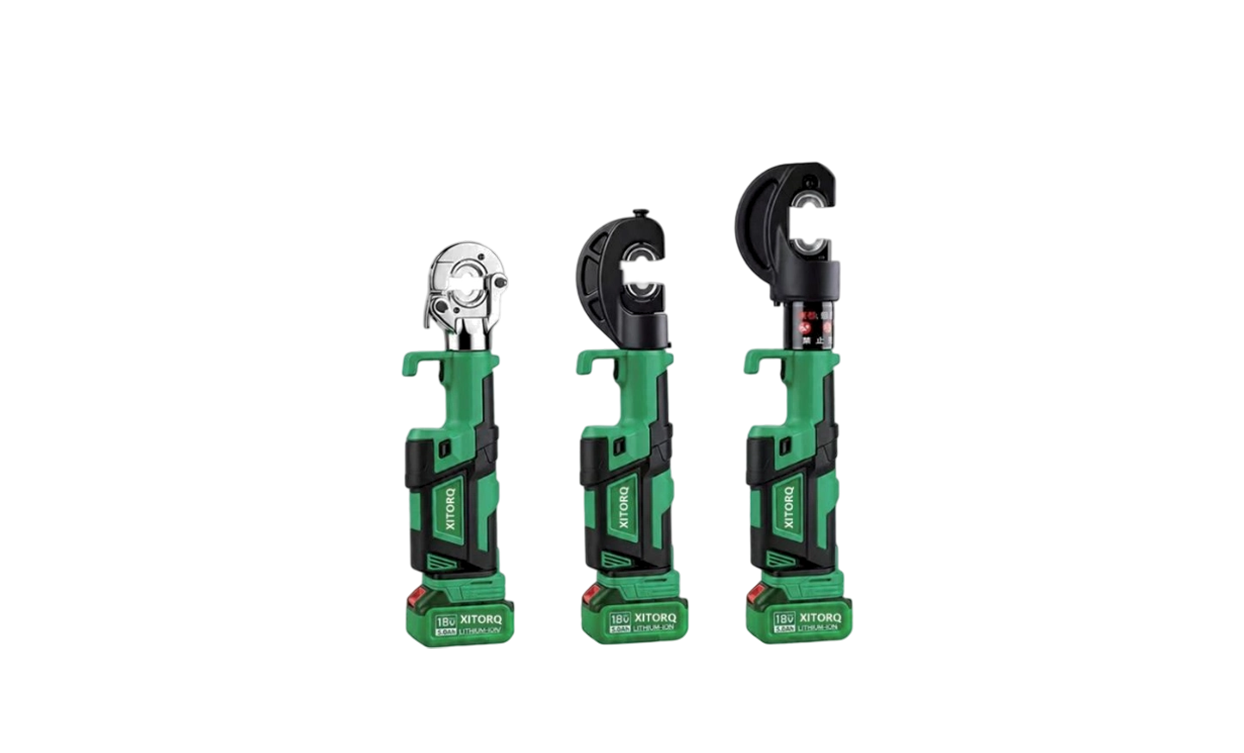
Deze 18V lithium-ion hydraulische krimptang is een draagbaar hydraulisch gereedschap ontworpen voor het krimpen van kabelschoenen. Het beschikt ...
See Details
Deze 380V elektrische druktestpomp is een professioneel apparaat ontworpen voor hydrostatische druktests en lekdetectie van leidingen, kleppen, dru...
See Details
De XJ.709 21V lithium-ion hoogmagnetische borstelloze boorhamer is een hamer van industriële kwaliteit van het merk Xiaojia. Uitgerust met een hoog...
See Details
De XJ.570 21V lithium-ion borstelloze slagmoersleutel is een licht industrieel gereedschap van het merk Xiaojia. Uitgerust met een 5220 borstell...
See Details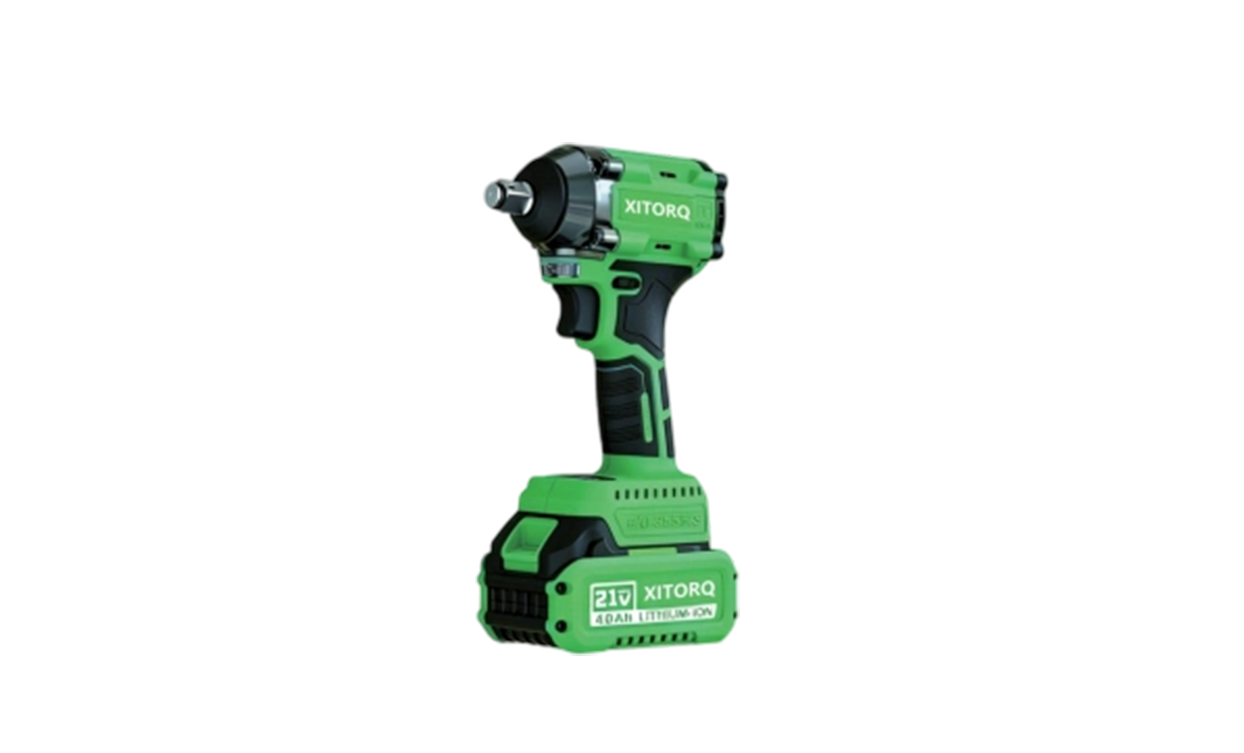
De XJ.523 21V lithium-ion borstelloze slagmoersleutel is een robuust gereedschap van industriële kwaliteit van het merk Xiaojia. Aangedreven doo...
See Details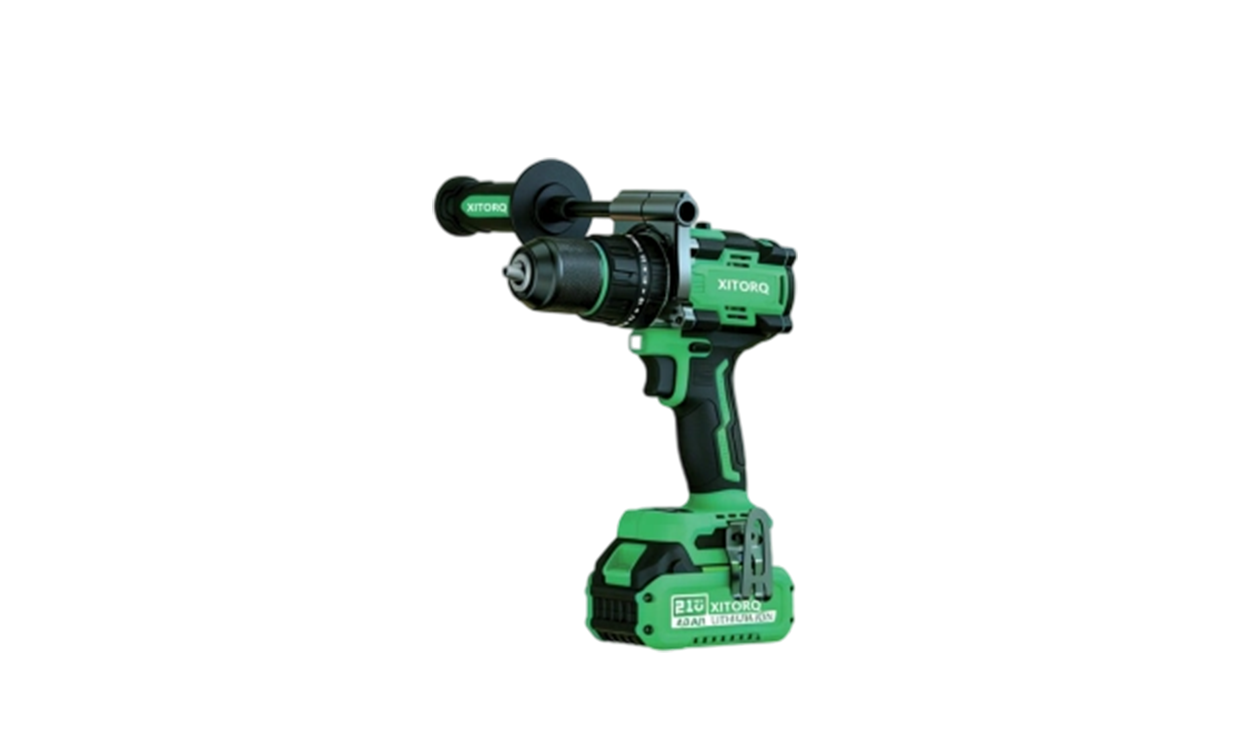
De XJ.617 21V lithium-ion borstelloze boorhamer/schroevendraaier is een robuuste multifunctionele boormachine van het merk Xiaojia. Met een verbete...
See Details
De XJ.908 21V lithium-ion hoogmagnetische borstelloze haakse slijper is een industriële slijpmachine van het merk Xiaojia. Met een hoogmagnetische ...
See Details
Dit 21V lithium-ion-spuitpistool (klein vliegtuigmodel) is een draagbaar draadloos schildergereedschap dat is ontworpen voor verfspuiten. Aanged...
See Details
Het 21V lithium-ion-spuitpistool MT is een draadloos spuitpistool van industriële kwaliteit van het merk Xiaojia. Met een verbeterde borstelloze...
See Details
Auteursrecht © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

