
SQ100 4-inch 15-100 mm elektrische pijpdraadsnijmachine met dubbele snelheid
Deze SQ100 4-inch 15-100 mm elektrische pijpdraadsnijmachine met dubbele snelheid is ontworpen voor nauwkeurige en efficiënte pijpdraadsnijbewerkin...
See Details
Een brandleiding van tien centimeter, grofweg veertig verbindingen, een overdrachtsdatum van twee weken en een machine met een capaciteit van slechts vijf centimeter. Die ene mismatch is de duurste fout bij het draadsnijden van pijpen, en komt tot uiting in gehuurde apparatuur, overuren of schroefdraad die op de dag van inspectie niet door de metercontrole komen. De oplossing is niet standaard een grotere machine; het matcht drie variabelen correct: pijpmaat en wanddikte, de draadstandaard die de inspecteur zal meten, en het aantal verbindingen dat uw ploeg per dienst moet snijden.
Als je die drie goed hebt, volgt al het andere, inclusief de prijs, logisch. Als je ze verkeerd begrijpt, compenseert geen enkele hoeveelheid pk's.
Haal de marketing weg en een draadsnijmachine is een systeem dat uit vijf delen bestaat: de spankop die de pijp vasthoudt, de snijkop die de draad afsnijdt, de aandrijving die de draad draait, de smering en spaanverwerking, en de steun of bank waarop hij zit. Zwakte in een van deze komt tot uiting in de vorm van een ovale pijp, gescheurde draden of een machine die onder belasting over de vloer loopt.
Vijf specificaties verdienen uw aandacht vóór de prijs:
Begin met de grootste pijp van het project en voeg vervolgens één maat hoofdruimte toe. Als de klus 4-inch risers en 6-inch headers omvat, is een 4-inch machine al te klein; als het werk 1/2 tot 2-inch HVAC- en sprinkleraftakleidingen betreft, is een 4-inch machine verspild kapitaal en extra gewicht op locatie.
Voor algemene installatie- en onderhoudswerkzaamheden zijn er drie machineklassen die de meeste situaties dekken.
| Klasse | Typische capaciteit | Inrijgmethode | Het meest geschikt voor | Praktische voorzichtigheid |
|---|---|---|---|---|
| Handmatige ratelinrijger | 1/2 tot 2 inch | Handaangedreven, enkele snijkop | Reparaties, kleine verbindingsstukken, besloten ruimtes | Vermoeidheid bij de machinist, inconsistente tapsheid tijdens lange runs |
| Elektrisch met twee snelheden | 15 tot 100 mm (1/2 tot 4 inch) | Motoraandrijving, twee snelheidsbereiken | Installatie op locatie, brandleidingen, HVAC-leidingen | Vereist stabiel vermogen en correct beheer van matrijslijtage |
| Automatisch intelligent | Configureerbaar, meestal tot 4 inch en hoger | Aangedreven klemming, voeding en smering | Fabricagewinkels, hoge verbindingsaantallen, niet-standaard schroefdraad | Hogere kapitaalkosten, behoefte aan getrainde operators en gepland onderhoud |
Een elektrische machine met twee snelheden zoals de SQ100 beslaat 15 tot 100 mm, terwijl de SQ65 15 tot 65 mm bestrijkt; het verschil van één maatklasse bepaalt of een lijn van 7,5 cm routinematig of onmogelijk is.
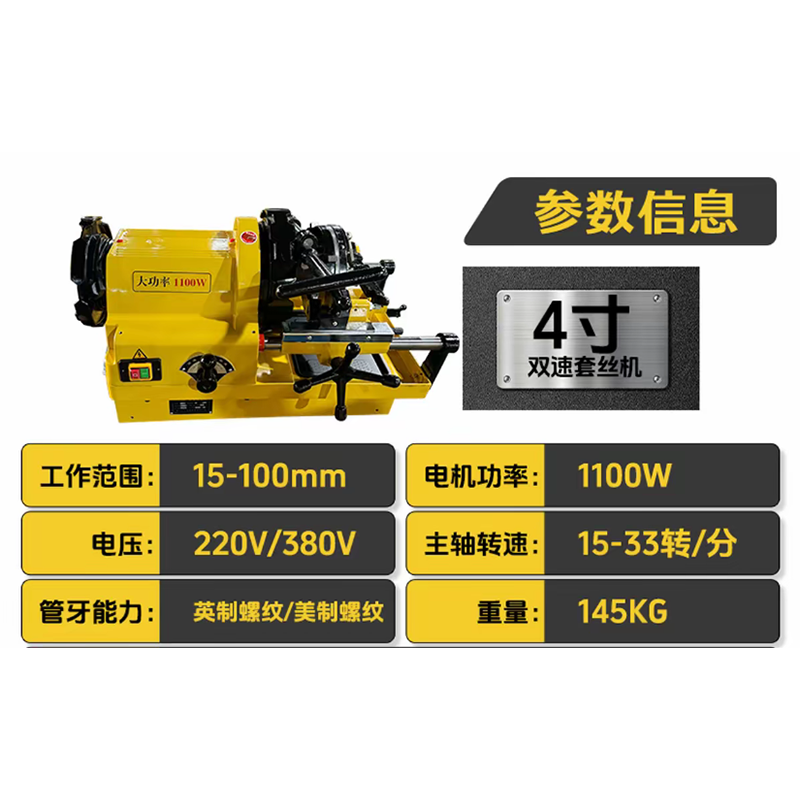 SQ100 4-inch 15-100 mm elektrische pijpdraadsnijmachine met dubbele snelheid Deze SQ100 4-inch 15-100 mm elektrische pijpdraadsnijmachine met dubbele snelheid is ontworpen voor nauwkeurig en efficiënt pijpdraadsnijwerk, met een werkbereik van 15-100... Bekijk Product →
Controleer ook de materiaalcompatibiliteit. Koolstofstaaldraad gemakkelijk; Roestvrije, gegalvaniseerde en gelegeerde buizen hebben lagere snelheden, scherpere matrijzen en een royalere snijvloeistof nodig, en sommige dunwandige roestvrijstalen soorten moeten met een geheel andere methode worden gesneden.
De beslissing is rekenkundig, geen voorkeur. Op 2-inch koolstofstaal duurt een handmatige draadsnijder doorgaans 8 tot 15 minuten per verbinding, inclusief het instellen en hanteren. Een elektrische machine met twee snelheden brengt dat op ongeveer 3 tot 5 minuten. Een automatische machine met aangedreven klemming, voeding en smering kan 1,5 tot 2,5 minuten duren, en de operator is vrij om de volgende buis voor te bereiden terwijl de huidige draad wordt afgesneden.
Vermenigvuldig dat verschil met uw bemanningskosten. Bij 150 verbindingen bedraagt het tijdsverschil tussen 12 minuten en 3 minuten per verbinding grofweg 22 uur werk aan een enkele taak, voordat het nabewerkingen op afgewezen draden worden meegerekend. Dat is meestal de hele rechtvaardiging om een klasse hogerop te gaan.
Automatische machines verdienen hun prijs in drie specifieke situaties: hoge verbindingsaantallen bij repetitieve maten, gemengde of niet-standaard draadspecificaties die een herhaalbare spoed en diepte vereisen, en winkels waar de draadkwaliteit rechtstreeks van invloed is op de downstream-assemblage. Voor een aannemer die twintig verbindingen per week snijdt in vijf maten, is een elektrische machine met twee snelheden de betere koop, en de besparingen zitten in matrijzen, reserveonderdelen en een reservekop.
Waar automatisering de resultaten daadwerkelijk verandert, is consistentie. Een machine die de voedingssnelheid en smering regelt, verwijdert de variabele van de operator die ervoor zorgt dat de schroefdraad tussen ploegendiensten varieert, wat van belang is als een inspecteur één verbinding op tien meet. Onze draadoplossingen zijn gebouwd rond dat idee van herhaalbare output in plaats van alleen pure snelheid.
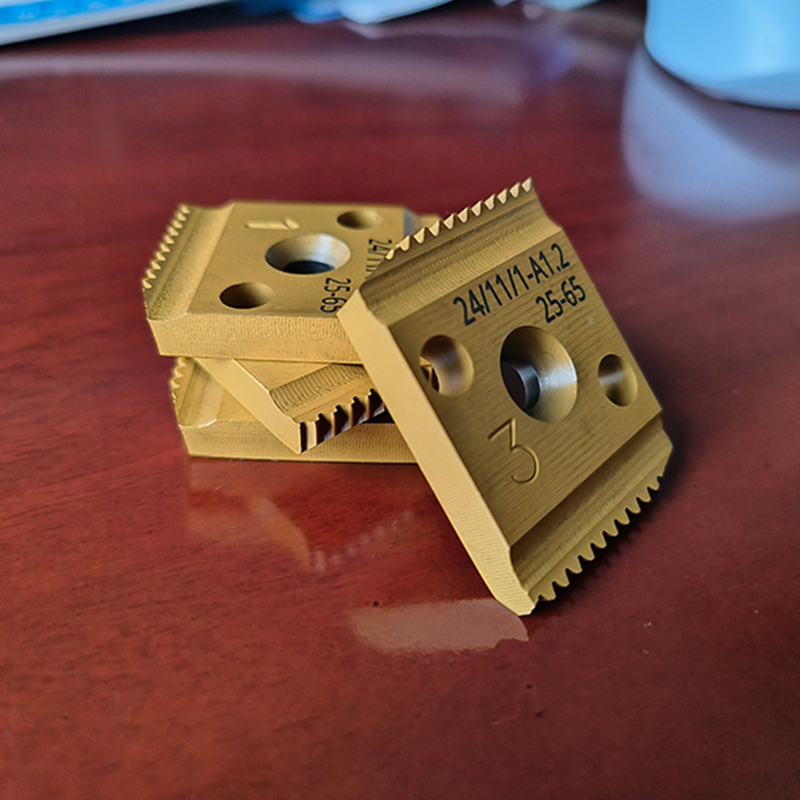 Intelligente draadsnijmachine 1. Identificeer automatisch de buisdiameter Bekijk Product →
Draaddefecten falen zelden onmiddellijk. Ze falen tijdens druktesten of na een seizoen van thermische cycli. Drie cheques pakken de meeste van hen op.
NPT-draden lopen taps toe op 1:16, en de tapsheid moet door de matrijs worden gesneden en mag niet worden geforceerd door te strak aandraaien. Een correct gesneden NPT-verbinding moet handvast worden gemonteerd met nog ongeveer twee tot drie slagen over, en vervolgens twee tot drie slagen met een sleutel. Minder windingen betekent een ondermaatse draad; meer betekent dat de draad te diep is gesneden of dat de matrijs versleten is.
Gebruik een steekmeter voor een snelle veldcontrole en een ring- of plugmeter voor acceptatie. Een gebruikelijke tolerantiepositie is plus of min één slag vanaf het basismeetvlak. Als uw gewrichten tijdens een dienst naar de negatieve kant afdrijven, stop dan en inspecteer de dobbelsteen; De slijtage is progressief en uniform, zodat elke volgende draad dit overneemt.
Gescheurde, klapperende of vergalde draden duiden op vier oorzaken in volgorde van waarschijnlijkheid: botte matrijzen, onvoldoende of verkeerde snijvloeistof, een te hoog spiltoerental of een pijp die niet concentrisch wordt gehouden. Controleer de boorkop voordat u de snijkop de schuld geeft.
Bij matrijzen lekken de budgetten voor draadsnijden stilletjes weg. Matrijzen van snelstaal houden een rand veel langer vast dan equivalenten van koolstofstaal, vooral op roestvrijstalen en gegalvaniseerde buizen, en ze tolereren de onderbroken sneden die optreden wanneer de wanddikte van de buis varieert. Dubbelsnijdende ontwerpen snijden zowel aan de voor- als de achterrand, waardoor het benodigde koppel per doorgang wordt verminderd en een schonere top ontstaat, ten koste van een iets hogere aankoopprijs.
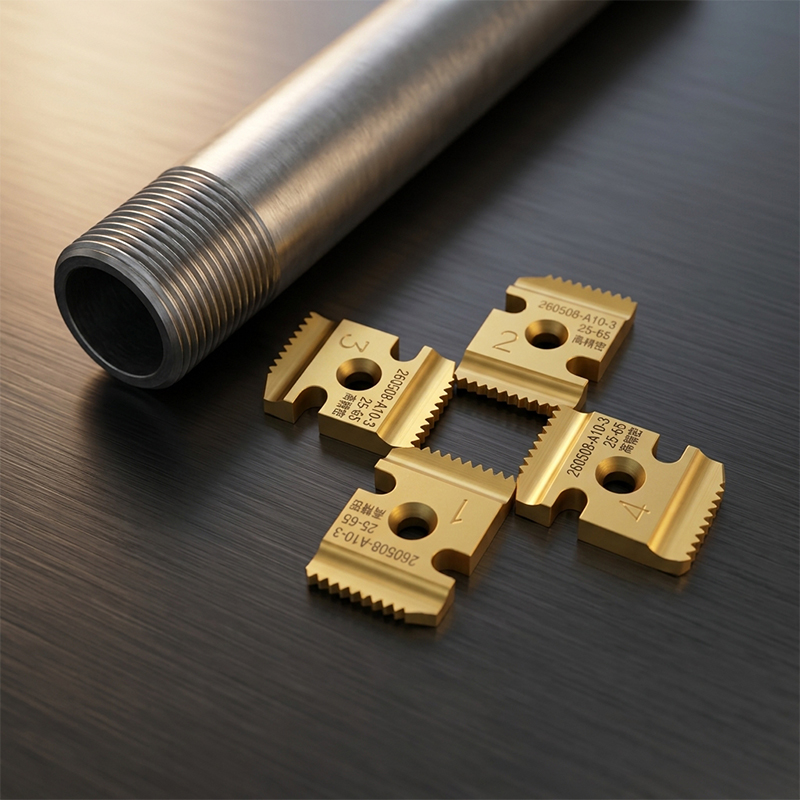 Dubbelzijdige draadsnijmatrijzen Gespecialiseerde compatibiliteit: de matrijzen zijn exclusief ontworpen voor intelligente draadsnijmachines en hebben een zeer nauwkeurig bewerkte structuur die perfect past bij de werking... Bekijk Product →
Snijvloeistof is niet optioneel op staal. Het koelt de matrijs af, spoelt spanen weg en regelt de wrijving die vreten veroorzaakt. Als u een machine droog laat draaien om vloeistof te besparen, verdubbelt u doorgaans het matrijsverbruik en neemt het afkeurpercentage toe, wat veel hogere kosten met zich meebrengt dan de vloeistof zelf. Zorg ervoor dat er een spaanbak of afscheider in de lus zit, zodat de gerecirculeerde vloeistof geen schurend spanen terugvoert naar de snijkant.
Bestel matrijzen volgens de exacte standaard die uw project specificeert en houd één reserveset ter plaatse. Eén versleten dobbelsteen kan een hele bemanning een dag inactief maken terwijl een vervangende dobbelsteen wordt verzonden.
Bevestig de aanvoer voordat de machine arriveert. Elektrische draadsnijders met dubbele snelheid zijn algemeen verkrijgbaar in eenfasige 220V- en driefasige 380V-configuraties, en deze twee zijn ter plaatse niet uitwisselbaar. Lange verlengsnoeren veroorzaken een spanningsval die tot uiting komt in trage starts en doorgebrande motoren; gebruik de kortst mogelijke kabel voor zwaar gebruik en bescherm het circuit met een aardlekschakelaar.
Praktische veiligheidspunten die ervaren bemanningen afdwingen: een voetschakelaar zodat beide handen uit de buurt van de snijkop blijven, bewaking over de roterende boorkop, een noodstop binnen handbereik en een onmiddellijke stop als de machine begint te lopen of de pijp verschuift. Op natte locaties en tijdens winterwerk buiten moet bijzondere aandacht worden besteed aan de toestand van de kabels. De machine moet waterpas op een standaard of bank worden gezet in plaats van op afvalresten.
Koudzagen en ander voorbereidingsgereedschap moeten met dezelfde discipline worden gebruikt. Een vierkant, braamvrij pijpuiteinde schroefdraad veel nauwkeuriger dan een snede met een schuurschijf, en ontbramen duurt seconden vergeleken met het opnieuw snijden van een beschadigde draad.
Voor een dieper inzicht in het selectieproces, inclusief de afwegingen tussen klassen, zie deze praktische gids op hoe u een pijpdraadsnijmachine kiest .
Koop voor de grootste pijp die u gaat rijgen, de draadstandaard die uw inspecteur zal meten, en het gezamenlijke aantal dat uw bemanning elke dienst moet produceren. Deze drie antwoorden bepalen of een elektrische machine met twee snelheden of een automatische intelligente eenheid de juiste aankoop is, en ze bepalen ook hoeveel u moet uitgeven aan matrijzen en smering. Elke afwijzing die terug te voeren was op een botte dobbelsteen of een slippende boorkop was een beslissing die tijdens de aankoopfase werd genomen, en niet ter plekke.

Deze SQ100 4-inch 15-100 mm elektrische pijpdraadsnijmachine met dubbele snelheid is ontworpen voor nauwkeurige en efficiënte pijpdraadsnijbewerkin...
See Details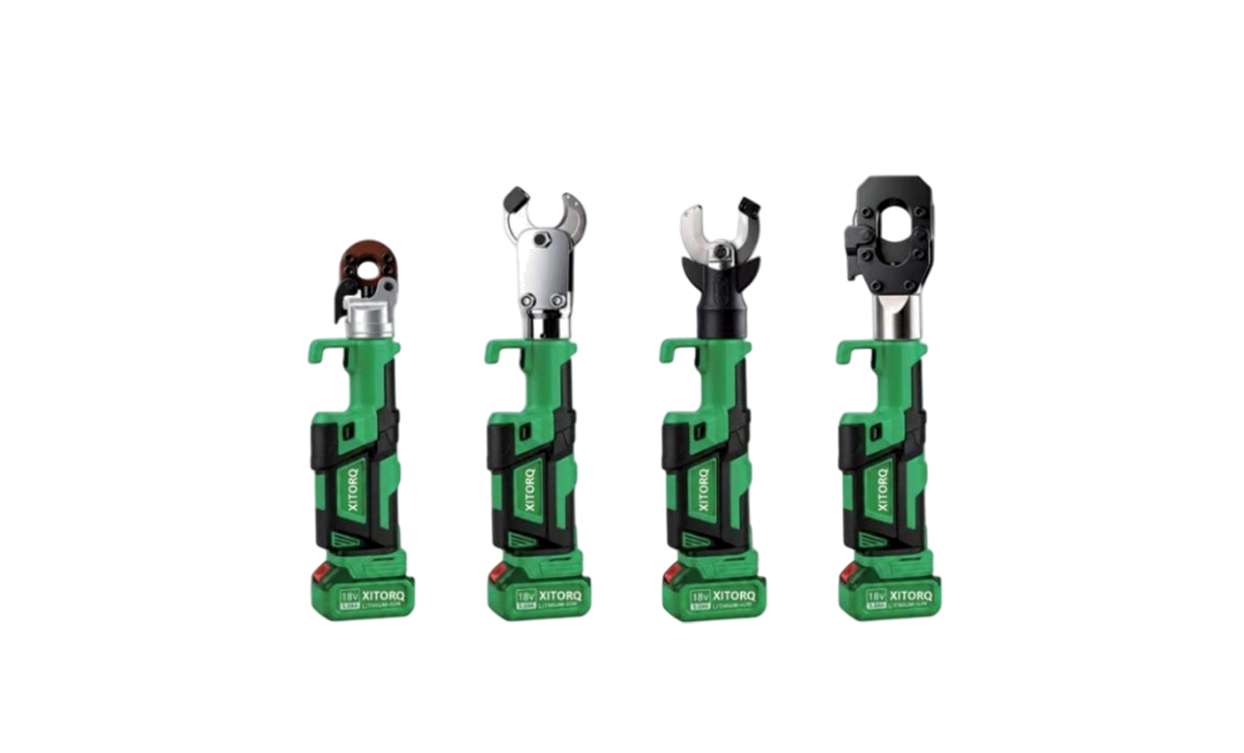
Deze 18V lithium-ion industriële kabelschaar is een professioneel gereedschap ontworpen voor het knippen van kabels met een grote diameter. Het ...
See Details
Deze 21V lithium-ion borstelloze boorhamer is een gereedschap van industriële kwaliteit, ontworpen voor het boren en beitelen in beton, steen en an...
See Details
De XJ.709 21V lithium-ion hoogmagnetische borstelloze boorhamer is een hamer van industriële kwaliteit van het merk Xiaojia. Uitgerust met een hoog...
See Details
De XJ.570 21V lithium-ion borstelloze slagmoersleutel is een licht industrieel gereedschap van het merk Xiaojia. Uitgerust met een 5220 borstell...
See Details
De XJ.608 21V lithium-ion borstelloze boorhamer/schroevendraaier is een veelzijdige accuboormachine van industriële kwaliteit van het merk Xiaojia....
See Details
De XJ.615 21V lithium-ion borstelloze boorhamer/schroevendraaier is een accuboormachine voor twee doeleinden van het merk Xiaojia. Aangedreven door...
See Details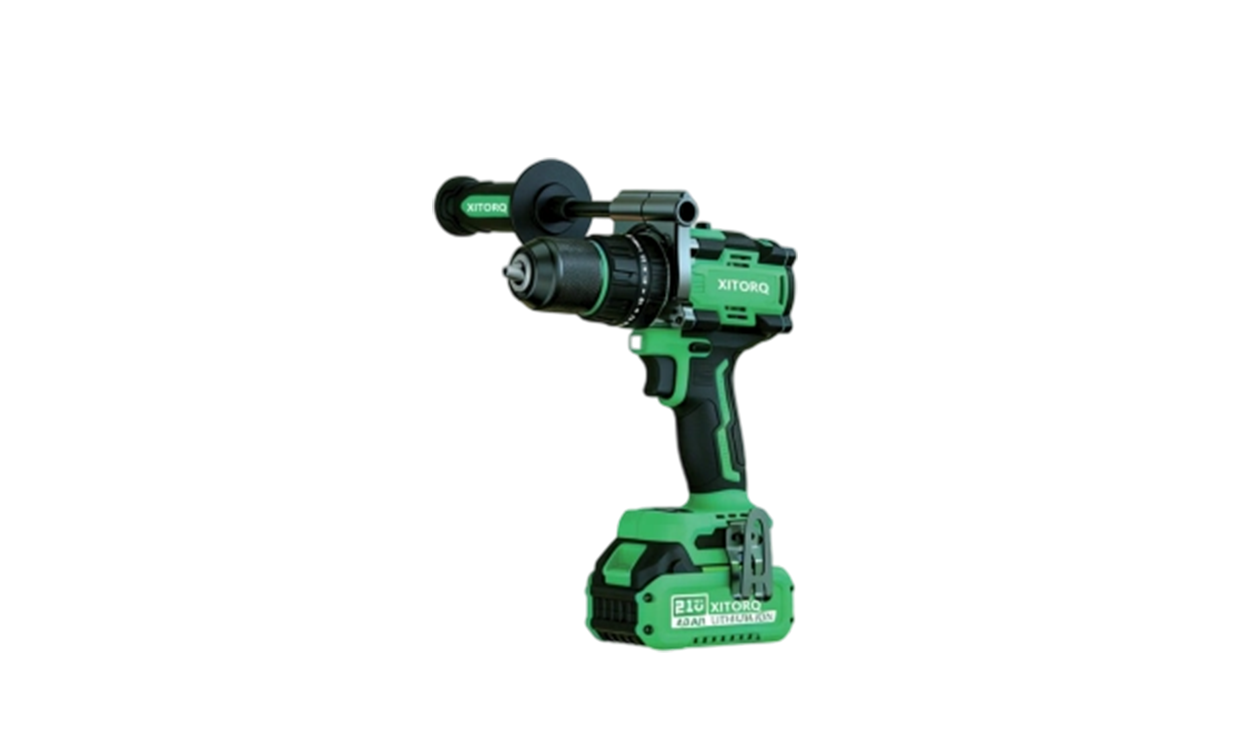
De XJ.617 21V lithium-ion borstelloze boorhamer/schroevendraaier is een robuuste multifunctionele boormachine van het merk Xiaojia. Met een verbete...
See Details
De XJ.908 21V lithium-ion hoogmagnetische borstelloze haakse slijper is een industriële slijpmachine van het merk Xiaojia. Met een hoogmagnetische ...
See Details
De XJ.206 16V 6" borstelloze elektrische kettingzaag is een middelgrote lithium-ion kettingzaag van het merk Xiaojia. Aangedreven door een 16V b...
See Details
Auteursrecht © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

